
 0
 0
 0
 0
 0
 0
 0
 0
 0
 0
 0
 0
 0
 0
 0

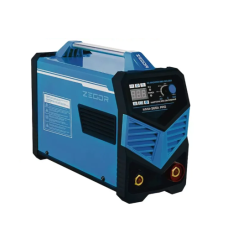
Зварювальний напівавтомат у Львові часто купують під тонкий метал: кузовний ремонт, тонкостінну профільну трубу, листову сталь для корпусів і полиць. Електродом такий метал варити важко — він пропалюється, — а напівавтомат із тонким дротом дає рівний шов без дірок навіть на 0,8–1 мм.
Напівавтомат для тонкого металу у Львові
У напівавтоматі дріт подається з котушки через пальник автоматично, а зварник керує лише рухом пальника. Дуга коротка й стабільна, тепла в деталь іде менше, ніж від електрода, тому тонкий лист не веде й не прогорає.
Для кузова й тонкої труби беруть дріт 0,8 мм і захисний газ — вуглекислоту чи суміш. Газ витісняє повітря із зони зварювання, шов виходить без шлаку й майже без бризок, і його не треба відбивати.
Напругу й швидкість подачі дроту на напівавтоматі налаштовують разом: мало дроту — дуга тріщить і рветься, забагато — дріт упирається в деталь і відштовхує пальник. Правильне поєднання звучить рівним шипінням, схожим на смаження.
Тонкостінну профільну трубу для каркасів і меблів у стилі лофт у Львові варять тим самим зварювальним напівавтоматом, що й кузов: дріт 0,8 мм, короткі шви по периметру стику з поворотом деталі, щоб тепло розходилося рівномірно. Суцільний шов навколо тонкої труби за один прохід майже гарантовано веде деталь.
Прихватки й точкові шви
Тонкий кузовний метал варять не суцільним швом, а серією точок із паузами: кожну наступну точку ставлять, коли попередня охолола. Так деталь не нагрівається й не жолобиться, і після зачистки шов майже непомітний.
Стики перед зварюванням підганяють якомога щільніше: зазор у міліметр на тонкому металі вже дає дірку, яку потім доводиться закладати краплями.
Газ чи порошковий дріт
На вулиці й на протязі газ здуває, і шов стає пористим. Для таких умов у Львові беруть порошковий флюсовий дріт: захист від повітря дає сам флюс усередині дроту. Але апарат має підтримувати такий дріт і перемикання полярності, інакше шов вийде неякісним.
Для кузова й акуратних швів у приміщенні газ кращий: шов чистіший, а на тонкому металі менше бризок, які потім довелося б зачищати.
Обробка й захист
Кузовні шви після зварювання зачищають абразивом дрібної зернистості, а заготовки перед зварюванням ріжуть тонким відрізним диском по металу, щоб торець був рівним і стик сходився без зазору.
Під час роботи напівавтоматом бризок менше, ніж від електрода, але ультрафіолет той самий, тож маска зварювальника хамелеон з регулюванням затемнення потрібна і тут: на малому струмі затемнення ставлять слабшим, щоб бачити тонкий шов.
Напівавтомат у майстерні працює поруч з іншим електроінструментом для металу, тож розетку під нього виділяють окрему, щоб дуга не просідала, коли вмикається болгарка чи компресор.
Питання та відповіді
Який напівавтомат купити у Львові для кузовного ремонту?
З плавним регулюванням напруги й швидкості подачі, під дріт 0,8 мм і газ. Струму 120–160 А для кузова досить, важливіша стабільна дуга на мінімальних значеннях.
Чому напівавтомат пропалює тонкий метал?
Завеликий струм, повільний рух пальника або суцільний шов замість точок. Зменште напругу, варіть короткими точками з паузами й підганяйте стик без зазору.